Il debinding è una fase critica della sinterizzazione sottovuoto. La
rimozione del legante, la gestione dei residui e il controllo della
contaminazione influenzano la qualità dei componenti, l'affidabilità del
processo e la scelta della configurazione impiantistica.
Un componente può arrivare alla fase di sinterizzazione con la propria forma
intatta e portare con sé un problema originato nella rimozione del legante (debinding).
Il materiale organico residuo può influenzarne la composizione chimica, mentre
i depositi lasciati in altre zone del forno possono rilasciare contaminanti all’aumentare
della temperatura.
La rimozione del legante nella sinterizzazione sottovuoto
deve quindi controllare sia la velocità con cui il materiale lascia il pezzo sia
il percorso che segue per uscire dal forno. L’obiettivo è preservare il componente
e preparare un ambiente adatto alla fase successiva.
Il primo articolo della serie
ha introdotto
il processo; il secondo ha esaminato l’architettura
del forno.
Qui seguiamo il legante dalla carica in ingresso fino al sistema
di raccolta o di trattamento dei gas di scarico.
Lungo questo percorso esamineremo
un problema meno evidente: un condensatore può raccogliere efficacemente i prodotti
del legante e diventare comunque una strozzatura nel percorso di estrazione.
Partire
dalla formulazione del legante e dal pezzo in ingresso
Il legante (binder) conferisce ai pezzi ottenuti da polveri la coesione
e il comportamento in formatura necessari prima della sinterizzazione.
Nello
stampaggio a iniezione di polveri metalliche, o MIM (Metal
Injection Molding), e negli altri processi che utilizzano leganti, può essere
costituito da più componenti con diversi meccanismi di rimozione.
Un costituente
primario può essere estratto per primo, aprendo passaggi attraverso i quali il materiale
restante può fuoriuscire.
Un backbone binder, ossia il costituente
che mantiene la resistenza del pezzo dopo la rimozione primaria, può poi richiedere
una rimozione termica.
Per questo è essenziale conoscere le condizioni del pezzo in ingresso.
Un
componente allo stato verde (green part) contenente l’intero sistema legante
presenta esigenze diverse rispetto a uno già sottoposto a debinding con solvente,
in acqua o per via catalitica.
Un processo catalitico per un legante poliacetalico
adatto a questo trattamento, ad esempio, ha una propria chimica e specifiche esigenze
di gestione dei gas di scarico.
La rimozione termica può comportare evaporazione e decomposizione, generando
sostanze diverse dal legante originale.
La sola formulazione iniziale,
quindi, non permette di stabilire che cosa verrà raccolto nel condensatore.
Prima di sviluppare il ciclo, occorre definire:
- La formulazione del legante e la quantità rimasta dopo eventuali trattamenti
precedenti.
- Gli intervalli di temperatura e le velocità con cui vengono rilasciati i
suoi costituenti.
- La geometria del componente, lo spessore delle pareti e i percorsi disponibili
per la fuoriuscita.
- La composizione chimica residua ammissibile prima della sinterizzazione.
Le informazioni del fornitore della miscela di polveri e legante (feedstock)
costituiscono il punto di partenza. L’analisi termogravimetrica, o TGA
(Thermogravimetric Analysis), che misura la variazione di massa durante
un programma termico controllato, può aiutare a individuare le fasi di rimozione.
Misure a diverse velocità di riscaldamento supportano lo sviluppo del ciclo, ma
i risultati ottenuti su un piccolo campione di laboratorio devono essere verificati
rispetto al comportamento della carica di produzione.
Debinding integrato o separato?
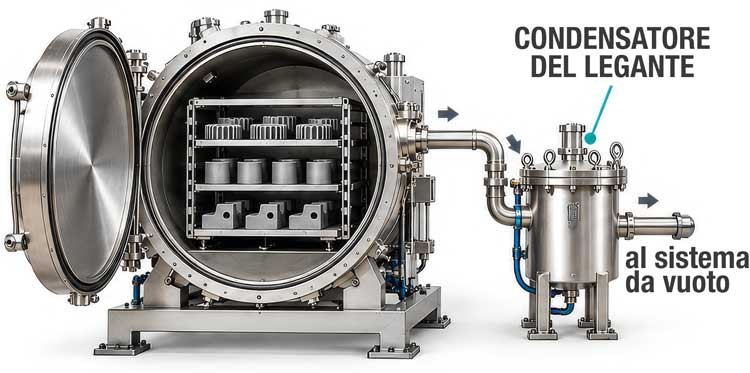
Combinare rimozione termica del legante e sinterizzazione nello
stesso forno evita di trasferire i pezzi quando la loro resistenza può essere ridotta.
Consente inoltre di evitare una sequenza intermedia di raffreddamento e nuovo riscaldamento.
L’impianto deve però essere in grado di gestire i prodotti rilasciati dal legante
e di creare le condizioni richieste per la successiva sinterizzazione.
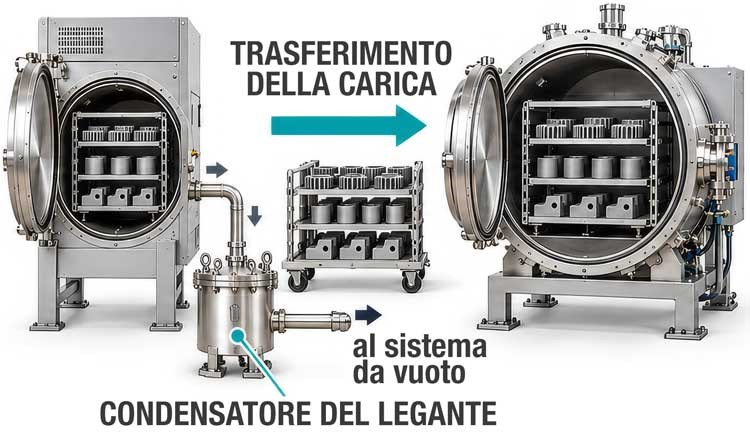
Impianti separati consentono di adattare ciascuna fase al proprio compito.
Possono tenere gran parte dei prodotti del legante lontano dalla camera termica
(hot zone) del forno per sinterizzazione e permettere di lavorare in parallelo
lotti in debinding e lotti in sinterizzazione.
La movimentazione diventa più
impegnativa: dopo la rimozione del legante, i pezzi possono richiedere vassoi adatti,
trasferimenti accurati o una fase di presinterizzazione compatibile
con il processo, per sviluppare una resistenza sufficiente.
Il confronto dovrebbe considerare la sequenza produttiva effettiva.
Un forno
combinato può comunque ricevere pezzi già sottoposti altrove a una rimozione primaria
del legante.
Allo stesso modo, un debinding separato non garantisce che nessun
materiale organico entri nel forno per sinterizzazione.
La capacità produttiva dipende dalla durata di ciascuna fase, dalle dimensioni
della carica trattabile, dai trasferimenti e dai fermi per la pulizia. Nel fabbisogno
energetico rientrano anche camera termica, attrezzature, atmosfera e dispersioni
termiche.
Questi fattori dovrebbero essere valutati su cicli rappresentativi
prima di presumere che una delle due configurazioni offra maggiore produttività
o minori costi operativi.
Adattare
il riscaldamento alla velocità di rilascio del legante
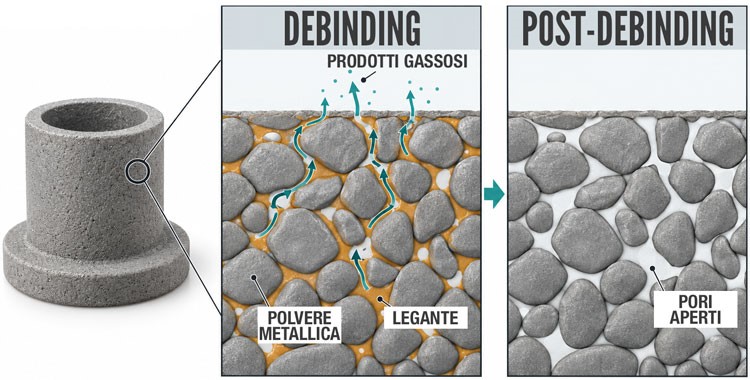
Durante la rimozione termica del legante, i gas rilasciati devono uscire dal
componente attraverso la rete di pori disponibile.
Se vengono generati troppo
rapidamente rispetto alle possibilità di fuoriuscita, la pressione interna può danneggiare
la struttura. Anche il rammollimento del legante restante può rendere il componente
vulnerabile alla deformazione.
Il programma di riscaldamento dovrebbe seguire il comportamento di rimozione
del sistema legante.
Rampe e mantenimenti controllati nelle fasi critiche di
rilascio permettono al materiale di fuoriuscire progressivamente. Un mantenimento
finale più lungo non può correggere in modo affidabile cricche o deformazioni prodotte
in precedenza.
Il sistema di scarico deve gestire lo stesso fenomeno su scala di lotto.
Due cariche con un contenuto totale di legante simile possono imporre esigenze diverse
se una ne rilascia la maggior parte in un intervallo più breve. Oltre alla
massa totale del legante, conta anche il picco della velocità di rilascio.
Questo collega la ricetta alla disposizione della carica di produzione.
Un maggior numero di pezzi, sezioni più spesse o una diversa disposizione
dei vassoi possono modificare sia il comportamento in riscaldamento sia il profilo
di rilascio. Un ciclo verificato su una piccola carica di prova dovrebbe
essere controllato nuovamente con la configurazione produttiva prevista.
Lo
stesso picco di rilascio torna rilevante nella fase di trattamento dei gas di scarico,
in cui l’impianto deve essere in grado di sostenere il carico massimo durante il
ciclo.
Controllare
insieme pressione, composizione del gas e portata
Un forno per sinterizzazione in vuoto può eseguire il debinding a pressione
ridotta con un flusso controllato di gas di processo.
Le condizioni
adatte dipendono dal legante, dalla polvere e dalla composizione chimica richiesta.
La pressione minima raggiungibile nella camera non costituisce un obiettivo
universale per il debinding.
È utile distinguere due significati spesso ricondotti all’espressione "funzionamento
in pressione parziale".
I fornitori di forni possono usarla per indicare un
trattamento a pressione inferiore a quella atmosferica con immissione di gas.
Nella terminologia delle miscele gassose, invece, la pressione parziale
è il contributo di una singola specie alla pressione totale.
La sola lettura
della pressione in camera non permette di individuare la concentrazione dei vapori
derivati dal legante.
L’immissione del gas, l’estrazione e i passaggi disponibili influenzano l’efficacia
con cui vengono allontanate le sostanze rilasciate.
Il secondo articolo ha spiegato
perché il gas
può aggirare una pila di vassoi densamente caricata. Durante il debinding, un
percorso di questo tipo può lasciare alcune zone con un ricambio limitato, anche
mentre il regolatore di pressione mantiene il valore impostato.
Anche la scelta del gas richiede compatibilità con il materiale.
Un’atmosfera
inerte e un’atmosfera riducente hanno scopi diversi; azoto, argon e idrogeno non
sono intercambiabili sulla sola base del costo o della disponibilità.
I processi
con atmosfere contenenti idrogeno richiedono impianti e sequenze operative progettati
per tale impiego.
La ricetta dovrebbe specificare pressione, composizione del gas e portata
per ciascuna fase rilevante, compreso il passaggio alla sinterizzazione.
Queste impostazioni devono funzionare con la carica installata nel forno e con il
relativo sistema di estrazione.
Tenere
i prodotti rilasciati dal legante lontano dalla camera termica
Il percorso seguito dai prodotti del legante determina dove può svilupparsi la
contaminazione.
I vapori possono condensare sulle superfici più fredde, mentre
la decomposizione può lasciare depositi che si comportano diversamente durante i
riscaldamenti successivi.
Il materiale raccolto involontariamente nel forno
può diventare una sorgente di contaminazione per la stessa carica o per i lotti
successivi.
Una cassetta di processo (processing box) o una
storta (retort) può contribuire a definire un percorso
di estrazione dedicato.
Nei progetti che prevedono l’immissione del gas all’esterno
dell’involucro e l’estrazione dal suo interno, un flusso diretto verso l’interno
aiuta a limitare la fuoriuscita dei prodotti del legante nella camera termica circostante.
Questo dipende dalle aperture, dalle connessioni e dalle condizioni di pressione
mantenute.
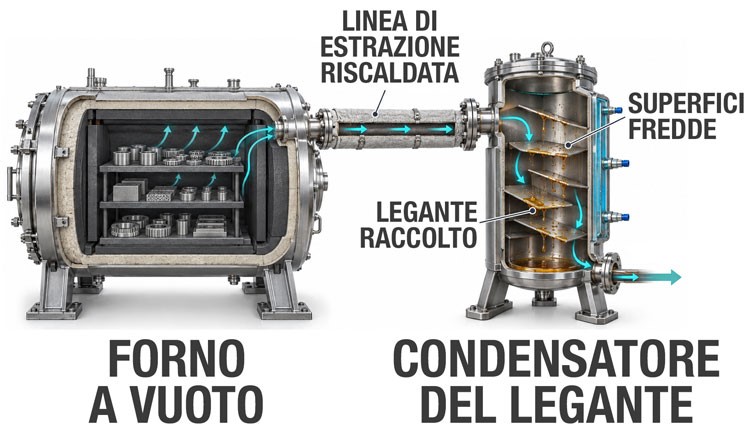
Il percorso di estrazione richiede quindi una gestione termica mirata.
Uscite
riscaldate possono ridurre la condensazione prematura prima del punto di raccolta
previsto.
Valvole e connessioni non riscaldate, così come i punti freddi localizzati,
meritano attenzione perché i depositi possono restringere il passaggio.
Le temperature delle linee dovrebbero essere adatte ai prodotti effettivamente
trasportati.
Aumentarle semplicemente senza considerare il comportamento di
decomposizione delle sostanze trasportate può creare un altro meccanismo di deposizione.
Conta anche la posizione dell’unità di trattamento.
Come spiega la sezione
successiva, trattare i gas di scarico a valle della pompa da vuoto non protegge
la pompa dai vapori che ha già movimentato.
Cattura dei vapori
e trattamento dei gas di scarico
Una volta usciti dal componente, i prodotti del legante devono essere
allontanati dal forno e gestiti lungo il percorso di scarico.
L’impianto può prevedere un condensatore, un’unità di ossidazione termica oppure
entrambi.
Non è necessario che i due dispositivi siano sempre presenti
insieme: la configurazione dipende dalle sostanze
rilasciate e dalle condizioni del processo.
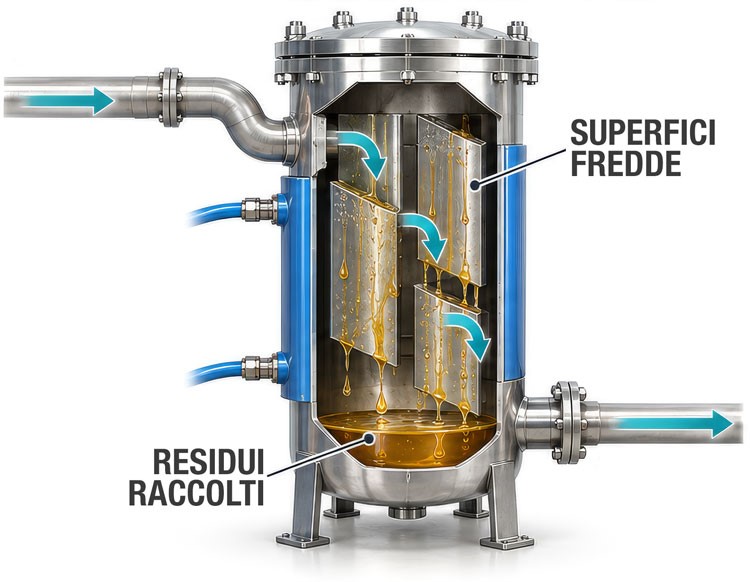
Il condensatore raccoglie la
frazione che condensa sulle sue superfici raffreddate, formando residui da
drenare o rimuovere durante la pulizia. Le sostanze che non vengono catturate
continuano lungo la linea e richiedono una gestione adeguata a valle.
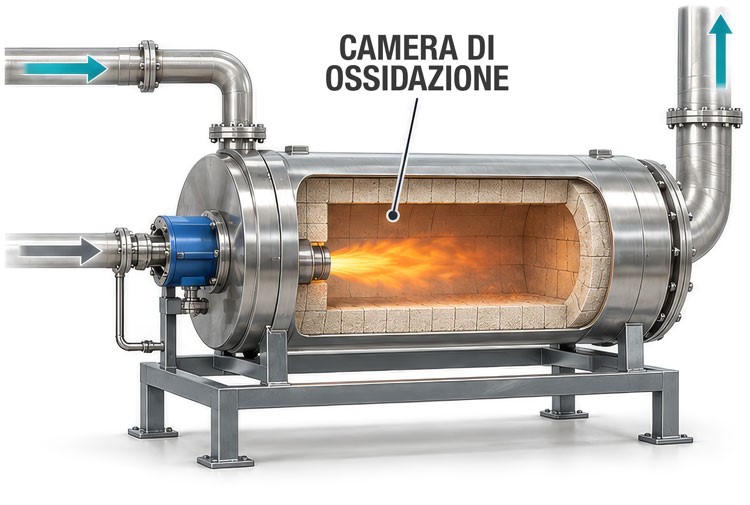
L’unità di ossidazione termica,
o postcombustore, tratta invece i costituenti combustibili degli effluenti
attraverso una reazione controllata con l’ossigeno. La sua funzione è
trasformarli chimicamente.
Le due funzioni possono quindi essere utilizzate separatamente oppure
combinate.
Occorre però distinguere il trattamento degli
scarichi dalla protezione della pompa: un postcombustore
installato a valle della pompa non impedisce che i vapori la attraversino. In
questa configurazione, il carico di sostanze condensabili può richiedere un
condensatore o altri separatori adatti prima della pompa.
Quando il debinding avviene con una sovrappressione sufficiente a convogliare
i gas di scarico direttamente verso un’unità di trattamento, può essere possibile
un percorso senza pompaggio da vuoto.
Le linee di trasferimento devono comunque
evitare depositi indesiderati prima che il gas raggiunga tale unità.
Cattura
e ossidazione possono anche essere combinate all’interno di un sistema di trattamento
dei gas di scarico. La scelta dovrebbe basarsi sulle sostanze rilasciate, sulle
condizioni di pressione, sulla portata del gas e sul picco del carico organico.
Una fiamma visibile allo scarico dell’idrogeno non dimostra che tutti i composti
derivati dal legante ricevano un trattamento adeguato.
Un sistema di ossidazione
richiede miscelazione, temperatura e tempo di permanenza adatti alle condizioni
per cui è progettato.
La sua capacità deve essere adeguata al profilo di rilascio
previsto.
La condensazione produce residui che devono essere raccolti e gestiti; l’ossidazione
modifica la composizione del gas di scarico e richiede utenze e controlli operativi
specifici. Entrambe devono essere compatibili con le modalità di gestione dei residui
e degli scarichi dello stabilimento.
Progettare
il condensatore in funzione dei residui effettivi
La progettazione del condensatore parte dalle sostanze che lo raggiungono, dal
loro comportamento fisico e dalla quantità rilasciata tra due operazioni di pulizia.
Il suo compito comprende l’asportazione di calore, l’accumulo dei depositi
e il mantenimento di un passaggio utile per il gas mentre il materiale si accumula.
Un’ampia superficie raffreddata è utile solo se il vapore la raggiunge e il materiale
depositato può essere gestito.
Temperatura di raccolta, geometria del percorso
e accessibilità devono quindi rientrare nella stessa specifica.
La valutazione
dovrebbe considerare sia le condizioni prossime alla fine dell’intervallo di servizio
previsto sia quelle del condensatore pulito.
Residui liquidi:
garantire un percorso di drenaggio completo
Quando il materiale raccolto rimane liquido alle temperature di raccolta e scarico,
le superfici raffreddate possono consentirne il deflusso verso un recipiente di
raccolta. Pendenze, posizione delle uscite e assenza di zone di ristagno aiutano
a prevenire accumuli in punti indesiderati.
La viscosità e le particelle in sospensione possono rendere difficile la rimozione
di un residuo apparentemente drenabile. Un raccordo di scarico che si raffredda
eccessivamente può diventare il punto di strozzatura anche quando il condensatore
funziona adeguatamente.
Dove il sistema è progettato a questo scopo, lo scarico
automatico può ridurre il lavoro manuale, prevedendo un isolamento adeguato tra
il circuito da vuoto e il recipiente di raccolta.
La possibilità di drenare
il materiale deve essere mantenuta durante tutta la sequenza.
Residui solidi o cerosi:
lasciare spazio ai depositi
Il materiale che solidifica sulle superfici di raccolta riduce progressivamente
la sezione libera di passaggio.
Canali stretti possono ostruirsi, modificando
le condizioni di estrazione prima che venga raggiunta la capacità nominale di accumulo.
È così che un condensatore può raccogliere i prodotti del legante come previsto
e, allo stesso tempo, restringere progressivamente il percorso di uscita dal forno.
Il progetto deve prevedere spazio sufficiente per la crescita dei depositi e
un accesso pratico per la loro rimozione.
Elementi di raccolta estraibili possono
semplificare la pulizia meccanica.
Riscaldare i depositi per fonderli e drenarli
è un’altra possibilità, quando le loro proprietà lo consentono; alcuni residui rimangono
solidi o si degradano anziché formare un liquido che defluisce facilmente.
Lo stato del residuo raccolto deve essere verificato nelle condizioni operative
previste.
Il nome commerciale di un legante o la sua
appartenenza a un’ampia famiglia di polimeri non permette di prevedere in modo affidabile
se i prodotti di decomposizione formeranno un liquido, una cera, una polvere o una
miscela appiccicosa.
Prove di pulizia con depositi rappresentativi possono rivelare
limiti che un disegno o la capacità nominale del condensatore non metterebbero in
evidenza.
Anche quando raccolta e pulizia funzionano bene, resta una domanda: quali riscontri
dimostrano che i pezzi sono pronti per la sinterizzazione?
La verifica finale
ci riporta ai componenti stessi.
Verificare la rimozione
nelle condizioni di produzione
Il completamento di un programma termico non dimostra, da solo, che la rimozione
del legante sia accettabile. La verifica dovrebbe collegare il contenuto di legante
in ingresso, le condizioni di processo registrate e i risultati ottenuti su pezzi
rappresentativi.
Tra i riscontri utili rientrano:
- La variazione di massa dei pezzi rispetto alla rimozione attesa per quella
miscela di polveri e legante e per il trattamento precedente.
- Le registrazioni di temperatura, pressione e portata del gas nelle fasi
critiche di rilascio.
- L’ispezione per individuare cricche, rigonfiamenti, deformazioni e depositi
in diverse posizioni della carica.
- Le misure del carbonio residuo o altre analisi chimiche, quando pertinenti
al materiale.
- L’accumulo di condensato, le condizioni del percorso di estrazione e il
tempo di pulizia su lotti ripetuti.
La perdita di massa è un indicatore utile, ma non identifica tutte le sostanze
rimaste.
Allo stesso modo, un componente apparentemente pulito può comunque
richiedere verifiche della composizione chimica.
I criteri di accettazione dovrebbero
riflettere la specifica del materiale e le esigenze della successiva sinterizzazione.
Le prove dovrebbero includere la quantità di legante e le geometrie dei componenti
previste, per poi proseguire abbastanza a lungo da valutare l’accumulo dei depositi.
Modifiche alla miscela di partenza, allo spessore dei pezzi, alla densità di
caricamento o all’intervallo di pulizia dovrebbero essere valutate rispetto alla
configurazione qualificata.
Conclusioni
Un processo affidabile di rimozione del legante ha un profilo di rilascio definito,
un percorso di uscita controllato dalla carica e un modo pratico per gestire le
sostanze prodotte.
La sua specifica dovrebbe collegare integrità e composizione
chimica dei pezzi con controllo dell’atmosfera, estrazione e pulizia.
Gaeda può aiutare
a valutare queste relazioni da una prospettiva tecnica indipendente, considerando
nella stessa valutazione dell’impianto i requisiti del materiale e i vincoli produttivi.
Il condensatore completa solo una parte del lavoro di rimozione.
Alcune sostanze
rimangono nel flusso gassoso e raggiungono il sistema da vuoto.
Il quarto articolo esaminerà ciò che accade a valle, compresi la contaminazione
delle pompe, lo zavorramento a gas (gas ballast), la temperatura di esercizio
e le strategie di manutenzione.
Ti è piaciuto questo articolo?
Iscriviti al nostro
canale WhatsApp e ricevi approfondimenti tecnici su forni a vuoto, processi
industriali e tecnologie per la manifattura avanzata.
