La sinterizzazione è un processo termico fondamentale utilizzato
per consolidare materiali a base di polveri e trasformarli in componenti con la
densità, la resistenza e la stabilità dimensionale richieste dall’applicazione.
Svolge un ruolo centrale nella metallurgia delle polveri, ma viene
impiegata anche con metalli duri, cermet,
ceramiche selezionate e altri materiali avanzati.
Prima della sinterizzazione, il materiale è già stato formato nella geometria del
componente, ma le sue particelle non sono ancora completamente legate tra loro.
A un certo punto, quella struttura deve trasformarsi in un pezzo coerente, dotato
delle proprietà fisiche e meccaniche richieste.
È qui che entra in gioco la sinterizzazione.
In termini semplici, la sinterizzazione utilizza il calore per favorire
il legame tra le particelle di polvere e trasformare progressivamente un compatto
fragile in un componente solido con proprietà fisiche e meccaniche definite.
Quando il processo viene eseguito sottovuoto, l’atmosfera del forno diventa a sua
volta una variabile di processo fondamentale, contribuendo a limitare l’ossidazione
e a controllare l’ambiente che circonda il materiale.
Nel corso di questa serie analizzeremo tutti questi aspetti.
Prima, però, dobbiamo capire cosa avviene realmente durante la sinterizzazione e
perché questa fase termica è così importante nei processi produttivi basati sulle
polveri.
Che cos’è la sinterizzazione?
Un green part, o pezzo verde, è costituito da particelle
di polvere mantenute nella geometria desiderata mediante compattazione, un legante
o un altro metodo di formatura. Può già assomigliare al componente finito, ma la
sua struttura interna deve ancora sviluppare la resistenza e le altre proprietà
necessarie durante l’utilizzo.
Durante la sinterizzazione, il componente viene sottoposto a un ciclo controllato
di riscaldamento e raffreddamento.
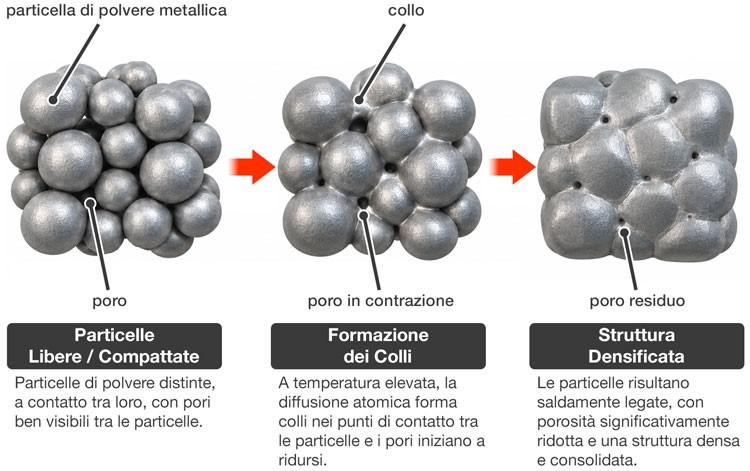
A temperatura elevata, il materiale migra attraverso i punti di contatto tra particelle
adiacenti. In corrispondenza di questi contatti si formano e crescono i
colli metallurgici (necks), mentre la struttura dei pori evolve.
A seconda del materiale e dei parametri di processo, il componente può diventare
più denso e resistente e subire un ritiro dimensionale misurabile. L’obiettivo,
tuttavia, non è sempre ottenere la massima densità: alcune applicazioni richiedono
infatti un livello definito di porosità residua.
Il ritiro dimensionale deve essere previsto già durante la progettazione
del componente e delle relative attrezzature.
Una dimensione finale non può essere valutata considerando soltanto le misure del
pezzo verde: ciò che conta è la costanza con cui ciascuna caratteristica geometrica
cambia durante il ciclo termico.
Un componente che raggiunge la densità finale prevista può comunque risultare inutilizzabile
se le sue dimensioni critiche variano eccessivamente o se si verificano deformazioni.
Per questo motivo, i controlli dimensionali devono affiancare le verifiche delle
proprietà del materiale.
Ecco perché la sola temperatura non è sufficiente a definire una ricetta
di sinterizzazione.
La composizione e la granulometria della polvere, la densità del pezzo verde, la
velocità di riscaldamento, il tempo di permanenza in temperatura, l’atmosfera e
le condizioni di raffreddamento influenzano tutti il risultato.
Due componenti apparentemente identici prima del riscaldamento possono comportarsi
in modo diverso se presentano differenti distribuzioni della densità interna. Un
ritiro non uniforme può trasformare un problema nato durante la formatura in un
difetto dimensionale visibile soltanto dopo la sinterizzazione.
Prima di arrivare a questo punto, però, è utile fare un passo indietro.
Per capire dove si colloca realmente la sinterizzazione sottovuoto,
dobbiamo prima considerare il contesto più ampio della metallurgia delle polveri
e le diverse tecnologie che possono portare un componente ottenuto da polveri fino
alla fase di sinterizzazione.
Dove si colloca la sinterizzazione sottovuoto nella metallurgia delle polveri
La metallurgia delle polveri comprende diverse tecnologie produttive che hanno
in comune l’impiego di polveri come materiale di partenza. Il processo utilizzato
per formare il componente determina ciò che arriverà successivamente nel forno e
quali funzioni il forno dovrà svolgere.
- Nella produzione convenzionale press-and-sinter, una miscela
di polveri viene compattata all’interno di uno stampo e successivamente sinterizzata.
- Nel Metal Injection Molding, o MIM, polveri metalliche
fini vengono miscelate con un legante per consentire lo stampaggio di componenti
complessi; il legante deve poi essere rimosso prima che il pezzo raggiunga il
suo stato finale sinterizzato.
- Anche il binder jetting produce un pezzo verde che generalmente
richiede debinding e sinterizzazione. Altri processi additivi,
come il laser powder bed fusion, consolidano invece la polvere
fondendola direttamente durante la stampa e seguono quindi una sequenza produttiva
diversa.
- L’Hot Isostatic Pressing, o HIP, utilizza calore
e alta pressione di gas per densificare il materiale e non deve quindi essere
considerato semplicemente un altro modo di indicare la sinterizzazione sottovuoto.
Consideriamo ora cosa significa tutto questo per la fase successiva.
Un componente compattato in matrice arriva al forno con una distribuzione della
densità determinata dalla pressa e dall’attrezzatura di formatura.
Un componente stampato o prodotto mediante binder jetting contiene invece materiale
organico che deve essere rimosso senza comprometterne la geometria.
Entrambi possono essere destinati a un forno di sinterizzazione, ma i rischi da
controllare sono differenti.
Descrivere entrambi i casi semplicemente come “riscaldamento della polvere” nasconde
le decisioni di processo che determinano se il ciclo avrà successo.
Queste differenze sono importanti anche quando si valutano i vantaggi del processo.
La produzione near-net-shape e la riduzione delle lavorazioni meccaniche
successive possono derivare dalla specifica tecnologia di metallurgia delle polveri
adottata.
Il vuoto non crea la geometria del componente: controlla l’ambiente nel quale avviene
il trattamento termico. E non tutti i componenti ottenuti da polveri richiedono
necessariamente il vuoto.
La sua utilità dipende dal materiale e dalle proprietà che il pezzo finito deve
raggiungere.
Nella prossima sezione seguiremo più da vicino questo percorso, dalla polvere
libera fino al componente pronto per la sinterizzazione, per vedere dove entra in
gioco la deceratura (o più in generale debinding) e perché
può diventare una delle fasi più critiche dell’intero processo.
Dalla polvere al componente sinterizzato
La sequenza tipica comprende:
- preparazione della polvere;
- formatura;
- rimozione del legante, quando necessaria;
- sinterizzazione e raffreddamento;
- eventuali operazioni finali.
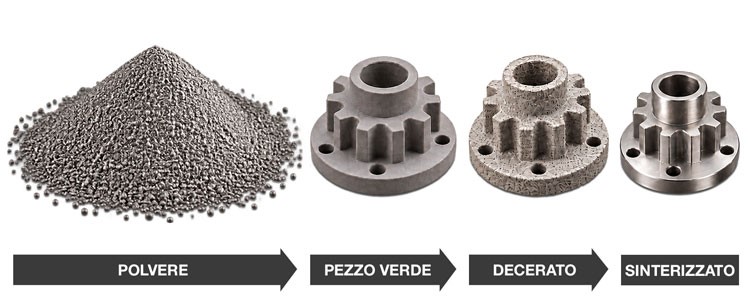
Ogni fase lascia il proprio segno su quella successiva.
Le caratteristiche della polvere influenzano la regolarità con cui il componente
può essere formato; la densità del pezzo verde incide sul ritiro; eventuali residui
lasciati dal legante possono interferire con le fasi successive.
Il debinding merita particolare attenzione nel MIM e negli altri
processi che utilizzano un legante.
Il legante rende possibile la formatura, ma deve essere rimosso in modo controllato,
senza danneggiare la geometria del pezzo né lasciare residui indesiderati. La rimozione
può avvenire in un’unità separata oppure, almeno in parte, nello stesso forno utilizzato
anche per la sinterizzazione.
La scelta influisce sulla movimentazione dei componenti, sulla produttività e sulla
gestione dei prodotti di decomposizione.
Una fase di rimozione mal controllata può generare difetti ancora prima che inizi
il mantenimento principale di sinterizzazione.
Integrare debinding e sinterizzazione può ridurre i trasferimenti di componenti
fragili e semplificare la sequenza produttiva.
Una fase di debinding separata può invece tenere i sottoprodotti del legante lontani
dalla camera calda di sinterizzazione e lasciare il forno disponibile per
altri carichi. Nessuna delle due configurazioni è intrinsecamente migliore.
La chimica del legante, i requisiti di pulizia, il volume del batch e il tempo richiesto
da ciascuna fase devono guidare la scelta.
Questo compromesso diventa particolarmente importante quando un processo passa dalle
prove iniziali alla produzione regolare.
Dopo la sinterizzazione, anche le condizioni di raffreddamento continuano ad
avere importanza. Alcuni componenti possono poi richiedere calibratura, lavorazioni
meccaniche, finitura superficiale o ulteriori trattamenti termici.
La lezione pratica è semplice: un forno non può correggere in modo affidabile
ogni variabilità introdotta nelle fasi precedenti. Prima di modificare il
ciclo termico per correggere un difetto ricorrente, vale quindi la pena verificare
anche la polvere, la formatura e il debinding.
A questo punto, dove entra in gioco il vuoto?
È la prossima domanda a cui rispondere. Perché il vuoto non è semplicemente uno
spazio privo d’aria attorno al componente: è una delle variabili che possono determinare
quanto il processo di sinterizzazione sarà pulito, controllato e ripetibile.
Perché utilizzare il vuoto nella sinterizzazione?
Ad alta temperatura, le superfici delle particelle di polvere possono reagire
con i gas presenti nell’ambiente circostante.
Riducendo la presenza di ossigeno e di altre specie indesiderate, il trattamento
sottovuoto può limitare l’ossidazione e contribuire a mantenere
condizioni favorevoli alla formazione dei legami tra le particelle.
Questo aspetto è particolarmente importante quando la chimica superficiale influisce
sulle proprietà richieste o sull’aspetto del componente.
Il vuoto offre inoltre al processista la possibilità di gestire l’atmosfera,
ma non rende automaticamente pulita la camera.
Polvere, attrezzature, leganti, componenti del forno e residui dei cicli precedenti
possono tutti introdurre contaminazione. Quando il debinding avviene nello stesso
impianto, i prodotti di decomposizione devono essere rimossi senza ridepositarsi
sul carico né contaminare la camera calda e il sistema di pompaggio. La
pulizia è quindi una caratteristica dell’intero processo, dai componenti
in ingresso fino alla gestione dei flussi di gas e alla manutenzione.
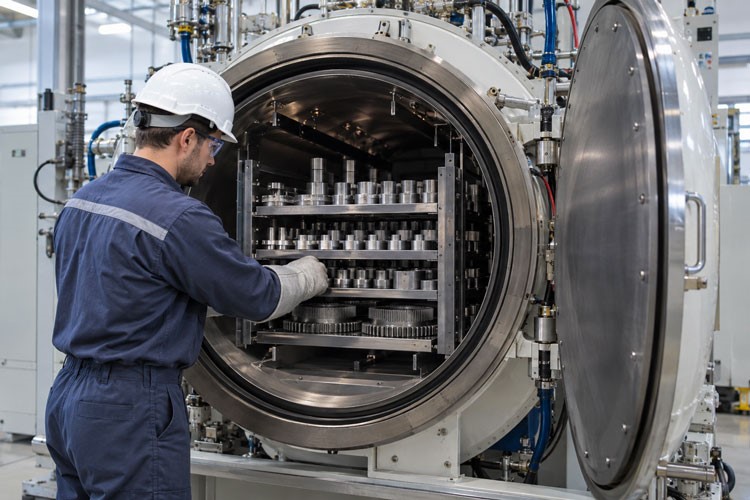
Un ciclo di sinterizzazione sottovuoto non deve necessariamente rimanere
alla pressione più bassa possibile dall’inizio alla fine.
Il processo può richiedere una fase di evacuazione, una successiva pressione
parziale controllata e, quando il materiale o il sistema legante lo richiedono,
l’introduzione di un gas di processo.
In questi casi, composizione e flusso del gas diventano importanti quanto la pressione.
Un basso valore di pressione finale riportato su una scheda tecnica dice poco sulla
capacità reale del forno di mantenere l’atmosfera corretta attorno al carico nel
momento giusto.
Anche la pressione misurata da uno strumento rappresenta soltanto una parte di
ciò che accade all’interno della camera. Un carico molto denso, percorsi del gas
limitati, eventuali perdite o sostanze rilasciate durante il riscaldamento possono
modificare le condizioni effettivamente percepite dai componenti.
Per il processista, le informazioni realmente utili sono quindi il profilo di pressione
e di atmosfera durante un ciclo rappresentativo, insieme ai risultati ottenuti da
componenti collocati in diverse posizioni del carico. Queste osservazioni dicono
molto di più di un valore ottimistico misurato a camera vuota.
La vera domanda, quindi, non è:
Quanto può scendere la pressione del forno?
ma piuttosto:
Il forno è in grado di creare e mantenere l’atmosfera richiesta dal materiale
durante ogni fase critica del processo?
Principali vantaggi della sinterizzazione sottovuoto
Il vantaggio potenziale più diretto del vuoto è il controllo delle reazioni superficiali.
Limitare l’ossidazione può contribuire a preservare le condizioni
superficiali del materiale e a ridurre una delle fonti di variabilità durante la
sinterizzazione.
Il risultato dipende comunque dalla lega, dalla polvere di partenza e dall’efficacia
con cui il forno rimuove o controlla le specie indesiderate.
Il vuoto non può compensare una materia prima contaminata o una gestione non adeguata
dei componenti.
La sinterizzazione determina essa stessa la densità, la porosità e il comportamento
meccanico del pezzo.
Un vuoto controllato o un’atmosfera di processo controllata supportano
questa trasformazione, mentre uniformità di temperatura, tempo di permanenza e densità
del pezzo verde determinano se il risultato previsto viene effettivamente raggiunto
in tutto il batch. È per questo che la stessa ricetta nominale può produrre risultati
differenti quando cambiano la disposizione del carico o le condizioni del forno.
La ripetibilità è un altro motivo per controllare l’atmosfera.
In produzione, l’obiettivo è ottenere il risultato richiesto su molti cicli, non
soltanto durante una prova andata a buon fine.
Condizioni stabili di pressione e composizione del gas sono utili, ma devono essere
accompagnate da pratiche coerenti di riscaldamento, raffreddamento e caricamento.
La capacità near-net-shape e l’efficienza nell’utilizzo del
materiale, spesso citate insieme a questi vantaggi, appartengono principalmente
alla metallurgia delle polveri nel suo complesso e non devono essere attribuite
al solo impiego del vuoto.
Ogni vantaggio dichiarato ha comunque un limite pratico.
Superfici più pulite, minore variabilità o meno scarti sono risultati possibili,
ma dipendono dal materiale reale e dalla finestra di processo. Devono essere verificati
su componenti rappresentativi, inclusi quelli posizionati ai bordi e al centro del
carico. In caso contrario, un miglioramento osservato su una piccola prova può scomparire
quando cambiano il volume del batch o la configurazione del carico.
Materiali e applicazioni industriali
La sinterizzazione sottovuoto può essere indicata per:
- componenti MIM;
- acciai inossidabili;
- alcune leghe speciali;
- metalli duri;
- cermet.
Anche alcuni sistemi ceramici avanzati richiedono condizioni termiche strettamente
controllate, sebbene l’atmosfera più adatta dipenda dal materiale.
Si tratta quindi di famiglie di materiali e componenti che possono richiedere una
valutazione specifica del processo, non di categorie per le quali la sinterizzazione
sottovuoto sia automaticamente la scelta corretta.
I componenti sinterizzati trovano impiego, tra gli altri, nei settori
automotive, aerospaziale, medicale e
in numerose applicazioni industriali. Questa ampiezza può però
essere fuorviante quando si valuta un forno specifico: un ingranaggio automotive
prodotto mediante press-and-sinter convenzionale, un componente di precisione
MIM e un pezzo realizzato mediante manifattura additiva possono richiedere
percorsi termici molto diversi.
Il settore ci dice dove verrà utilizzato il componente; composizione, sensibilità
alla contaminazione, contenuto di legante, proprietà finali richieste e volume produttivo
determinano invece quale processo sia necessario.
Un esempio applicativo realmente utile dovrebbe quindi indicare il processo produttivo
e il materiale, non soltanto il settore di destinazione. Dovrebbe inoltre specificare
i criteri di accettazione: per esempio un intervallo di densità, una tolleranza
dimensionale, una determinata condizione superficiale o una proprietà meccanica.
Senza queste informazioni, un semplice elenco di settori industriali dice poco sia
sulla reale necessità del vuoto sia sulle caratteristiche che il forno deve essere
in grado di controllare.
E questo ci porta alla domanda successiva: che cosa determina realmente il successo
e la ripetibilità di un processo di sinterizzazione sottovuoto?
Cosa determina il successo di un processo di sinterizzazione sottovuoto?
Una valutazione efficace parte dal componente, non dalla scheda tecnica del forno.
Per prima cosa occorre definire la densità o la porosità richiesta, le dimensioni,
le condizioni superficiali e le proprietà del materiale. Bisogna poi capire in che
modo la polvere e il metodo di formatura influenzano questi obiettivi. Se è presente
un legante, va stabilito come verrà rimosso e dove finiranno i relativi sottoprodotti.
Il passo successivo è valutare le condizioni a cui sarà sottoposto l’intero carico.
La camera calda è in grado di garantire una temperatura sufficientemente
uniforme?
Il sistema riesce a stabilire la pressione e la composizione del gas
richieste in ciascuna fase e a distribuire correttamente l’eventuale gas di processo
attraverso il carico?
La configurazione del carico consente a calore e gas di raggiungere
i componenti in modo uniforme e ripetibile?
Nella valutazione rientrano anche capacità, durata del ciclo, esigenze di pulizia
e manutenzione, perché un processo che funziona su un batch di prova può non essere
praticabile su scala produttiva.
Anche la validazione dovrebbe seguire la stessa logica.
È preferibile utilizzare un carico rappresentativo della produzione reale, anziché
pochi campioni collocati in posizioni particolarmente favorevoli. Durante il ciclo
vanno registrate temperatura, pressione e condizioni del gas; successivamente occorre
confrontare dimensioni, densità e condizioni superficiali dei componenti nelle diverse
posizioni del carico.
Se i risultati variano, è opportuno analizzare non solo il forno, ma anche
i pezzi verdi e la fase di rimozione del legante.
Queste evidenze aiutano a individuare quale variabile richiede attenzione prima
di aumentare la scala del processo o di finalizzare le specifiche di un nuovo impianto.
Conclusioni
Queste domande trasformano una generica dichiarazione sulle prestazioni del vuoto
in una specifica di processo concreta e verificabile. Mostrano anche perché la scelta
di un impianto non possa basarsi soltanto sulla temperatura massima e sul valore
di pressione finale raggiungibile.
Nel prossimo articolo
entreremo più nel dettaglio del forno e analizzeremo come
progettazione della camera calda, flusso dei gas e configurazione del carico influenzino
le condizioni realmente sperimentate dai componenti durante il processo.
Se stai valutando un processo o un investimento in un nuovo impianto,
Gaeda può aiutarti a definire e verificare
i requisiti del forno da una prospettiva tecnica indipendente, partendo dal
materiale e dagli obiettivi produttivi.
Scarica l'eBook gratuito

The Independent Vacuum
Furnace Buyer's Guide è la guida che illustra le tecnologie, i componenti
e le scelte progettuali che influenzano prestazioni, affidabilità e costi lungo
l'intero ciclo di vita dell'impianto.
Fornisce a ingegneri, responsabili
di produzione e buyer tecnici le conoscenze necessarie per valutare le diverse
soluzioni in modo obiettivo e ridurre il rischio dell'investimento.
La scelta di un forno a vuoto non dovrebbe basarsi esclusivamente sulle brochure
dei produttori.