Quando i componenti sinterizzati presentano dimensioni, densità
o condizioni superficiali diverse a seconda della loro posizione nel forno, individuare
la causa può essere difficile. Le registrazioni di temperatura e pressione possono
apparire coerenti, mentre i pezzi finiti mostrano variazioni all’interno del lotto.
Queste variazioni possono avere origine nella polvere, nella formatura o nelle fasi
di rimozione del legante (debinding). Possono anche dipendere dal modo
in cui il forno trasmette calore e distribuisce l’atmosfera attorno alla carica.
Prima di modificare la ricetta, è utile capire come vengono create queste condizioni.
Il primo articolo
di questa serie ha illustrato il processo di sinterizzazione sottovuoto
e il suo ruolo nella metallurgia delle polveri.
Ora ci concentriamo
sull’impianto che rende possibile il processo.
Un processo di sinterizzazione in vuoto stabile richiede un’architettura del
forno adatta al materiale, al ciclo termico e alla carica di produzione.
I materiali
della camera termica (hot zone), la posizione degli elementi riscaldanti,
i percorsi dei gas, le cassette di processo e le attrezzature contribuiscono alle condizioni
a cui sono sottoposti i pezzi.
Il valore di queste scelte emerge quando vengono
considerate nel loro insieme.
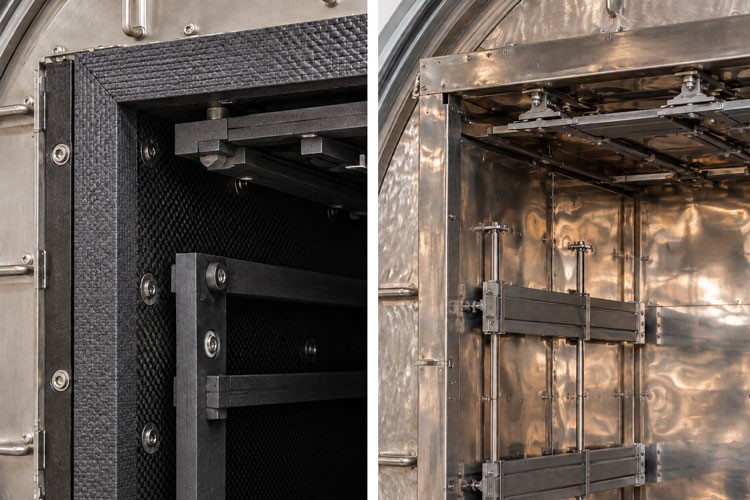
Materiali della camera termica: grafite o all-metal?
La camera termica è l’insieme riscaldato e isolato che circonda lo spazio
di lavoro in cui viene trattata la carica. La sua costruzione influenza le dispersioni
termiche, l’atmosfera e la manutenzione necessaria per mantenere le prestazioni.
Le soluzioni in grafite impiegano comunemente elementi riscaldanti
in grafite e un isolamento costituito da pannelli o feltro di grafite.
Le
soluzioni interamente metalliche utilizzano elementi riscaldanti
in metalli refrattari e schermature multiple contro l’irraggiamento, generalmente
in molibdeno o tungsteno, a seconda della temperatura e dell’applicazione.
Le due configurazioni limitano le dispersioni termiche attraverso meccanismi
diversi.
Per la sinterizzazione, il punto di partenza è la compatibilità con il materiale
e con i requisiti della sua composizione chimica.
La grafite può essere adatta
a molte applicazioni, mentre un processo sensibile all’assorbimento di carbonio
può richiedere un ambiente interamente metallico. La valutazione deve comprendere
sia i vassoi e i supporti a contatto con i pezzi sia la camera termica circostante.
Contano anche i requisiti dell’atmosfera.
L’isolamento poroso in grafite può trattenere umidità e gas che vengono successivamente
rilasciati durante il riscaldamento. Questo degassamento (outgassing),
ossia il rilascio di gas dai materiali del forno, può influire sull’evacuazione
e sull’atmosfera di processo.
Una costruzione interamente metallica riduce alcune
di queste sorgenti, anche se la pulizia dipende comunque dalla carica, dalle attrezzature
e dalle condizioni dell’intero forno.
Il fabbisogno energetico va confrontato considerando il ciclo previsto.
Riscaldare
la camera termica e mantenerla in temperatura comporta esigenze diverse; anche la
pressione e il gas di processo influenzano la trasmissione del calore.
Una configurazione
adatta a cicli brevi può offrire un equilibrio diverso durante mantenimenti prolungati.
Nella stessa valutazione rientrano la riparabilità e la resistenza alle ripetute
operazioni di movimentazione.
Una volta accertata la compatibilità dei materiali, la domanda successiva è come
la camera termica trasmetta calore alla carica.
Geometria della camera termica e disposizione degli elementi riscaldanti
La geometria della camera termica determina come può essere utilizzato lo spazio
disponibile e come vengono disposti attorno a esso gli elementi riscaldanti, l’isolamento
e i supporti della carica.
Una configurazione orizzontale con uno spazio di lavoro rettangolare
può essere pratica per vassoi sovrapposti.
Configurazioni cilindriche
o verticali possono essere adatte ad altre forme della carica, soluzioni
costruttive degli elementi riscaldanti o temperature richieste.
La scelta dovrebbe
seguire la configurazione produttiva prevista.
A pressioni sufficientemente basse, l’irraggiamento è il principale meccanismo
di trasmissione del calore alla carica.
I pezzi in vista diretta degli elementi
riscaldanti ricevono direttamente la radiazione; quelli schermati ricevono una quota
maggiore del calore dalle superfici circostanti e dai componenti vicini. Questo
aiuta a spiegare perché il centro di una carica densamente disposta su più ripiani
possa riscaldarsi in modo diverso rispetto alle zone esterne più esposte.
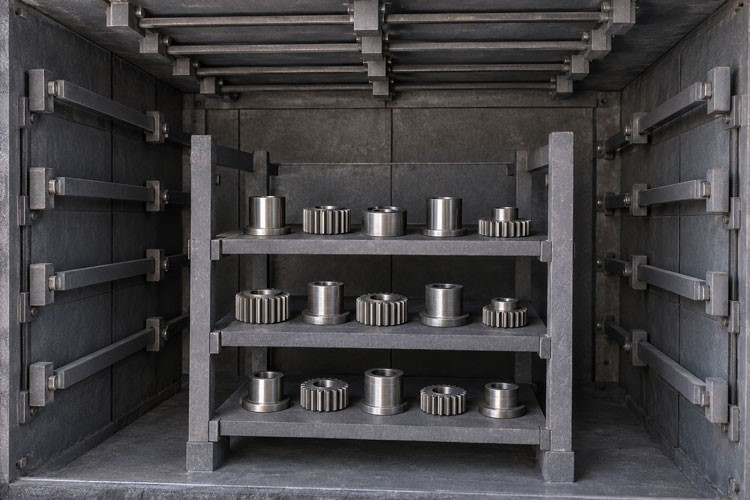
La posizione degli elementi riscaldanti e le zone di controllo devono quindi
essere valutate insieme alla disposizione dei vassoi sovrapposti.
La
configurazione dovrebbe fornire un apporto termico adeguato a tutte le posizioni
rilevanti, comprese quelle vicine alla porta, ai supporti della carica e agli altri
percorsi attraverso i quali il calore può disperdersi.
Zone di controllo aggiuntive
possono contribuire a bilanciare il riscaldamento, purché i sensori e la strategia
di controllo siano adeguati allo spazio di lavoro.
La distinzione tra riscaldamento e mantenimento è particolarmente utile.
Una carica può raggiungere, alla fine, una distribuzione di temperatura accettabile,
pur avendo subito differenze significative durante la rampa. Queste differenze devono
essere valutate rispetto ai requisiti di processo del materiale.
Dove è disponibile
un riscaldamento assistito dal gas, il suo contributo va valutato
nelle effettive condizioni di pressione, gas e circolazione.
Lo spazio utile dovrebbe pertanto essere definito dalle posizioni della carica
in cui è possibile ottenere le condizioni richieste. Questo offre a chi pianifica
la produzione un dato significativo sulla capacità del forno e una base per verificare
la disposizione degli elementi riscaldanti.
Distribuzione del flusso di gas attraverso la carica
Quando un ciclo utilizza un flusso di gas di processo, il forno deve portare
quel gas nelle zone in cui è necessario e garantire un percorso di uscita controllato.
A seconda della fase di lavorazione, il flusso contribuisce a mantenere l’atmosfera
richiesta e a trasportare le sostanze rilasciate dalla carica.
Pressione, portata
e distribuzione descrivono aspetti diversi di questo comportamento.
Una lettura
di pressione descrive le condizioni nel punto di collegamento dello strumento. Non
stabilisce quanto gas fresco passi tra ogni coppia di vassoi né quale composizione
circondi ciascun pezzo.
Il flusso di gas attraverso aperture e connessioni dipende
dalla loro geometria e dalle condizioni di pressione ai loro estremi.
Per questo è importante la relazione tra ingressi, uscite e carica.
Il gas immesso vicino a un punto di estrazione può trovare un percorso più agevole
attorno alla pila di vassoi anziché attraverso di essa.
Vassoi molto ravvicinati
o componenti disposti densamente possono creare zone con un ricambio di gas limitato.
Collettori di distribuzione, aperture adeguate e passaggi di flusso definiti
possono aiutare a convogliare l’atmosfera attraverso lo spazio di lavoro previsto.
Una valutazione utile del progetto pone queste domande:
- Dove entra il gas di processo rispetto ai ripiani occupati?
- Quali passaggi lo dirigono attraverso la carica?
- Dove potrebbe aggirare i pezzi o lasciare zone scarsamente alimentate?
- Come cambia il percorso del flusso quando variano l’altezza della pila di
vassoi o la densità di caricamento?
Occorre rispondere a queste domande per le fasi che utilizzano un flusso di gas.
Pressione, composizione e portata richieste possono cambiare durante il ciclo:
lo stesso sistema di distribuzione va quindi valutato in ciascuna condizione operativa
rilevante.
Questo diventa particolarmente importante quando la carica si trova all’interno
di un box di processo.
Cassetta di processo o camera termica aperta?
Una cassetta di processo (processing box) è un involucro che racchiude
la carica all’interno della camera termica e contribuisce a definire il percorso
del gas di processo e l’atmosfera immediatamente circostante i pezzi.
A seconda
della sua costruzione, può anche essere definito storta (retort).
Le
connessioni e le aperture determinano come comunica con la camera circostante.
In alcuni forni che combinano rimozione del legante e sinterizzazione,
il gas viene immesso all’esterno della cassetta, passa al suo interno e viene estratto
attraverso una connessione dedicata.
Questa configurazione può contribuire a
trasportare i sottoprodotti del legante verso il sistema di rimozione, limitandone
la fuoriuscita nella camera termica circostante.
Altre soluzioni prevedono anche
un’alimentazione diretta di gas nell’involucro per determinate fasi.
Una differenza
di pressione controllata, con la cassetta a una pressione inferiore rispetto alla camera
circostante, contribuisce a mantenere il flusso di gas verso l’interno e a limitare
la fuoriuscita dei vapori del legante.
Lo scopo di questa architettura è controllare il percorso delle sostanze rilasciate.
I depositi lasciati nel forno possono diventare una sorgente di contaminazione
durante i successivi riscaldamenti.
La cassetta è uno degli elementi della strategia
per gestire questo rischio; la sua efficacia dipende dal percorso effettivo del
gas, dalle connessioni e dalle condizioni operative.
La chimica dei leganti e i metodi di rimozione saranno esaminati nel prossimo
articolo.
Una camera termica aperta può essere adatta quando le condizioni
della carica in ingresso e i requisiti di processo lo consentono.
Eliminando
l’involucro, una porzione maggiore dello spazio di lavoro può essere disponibile
per i pezzi e la carica può essere esposta più direttamente agli elementi riscaldanti.
Anche l’accesso del gas di raffreddamento può migliorare, a seconda del progetto
del forno.
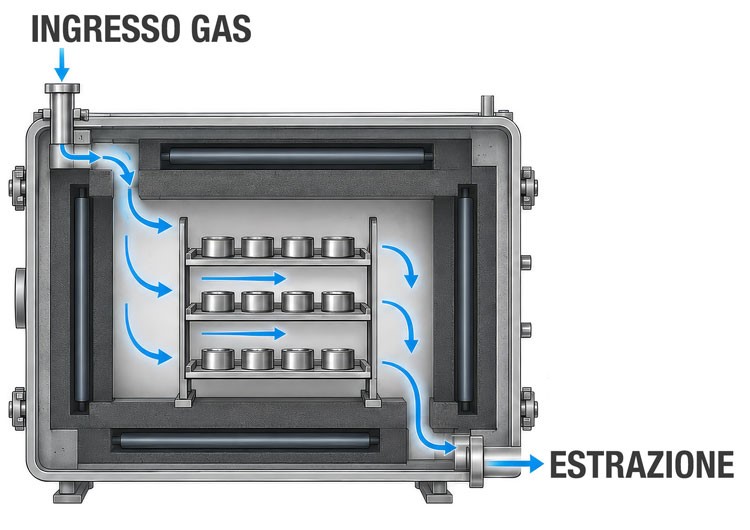
Una cassetta di processo, invece, aggiunge materiale da riscaldare e raffreddare
e può ostacolare l’irraggiamento o la circolazione del gas.
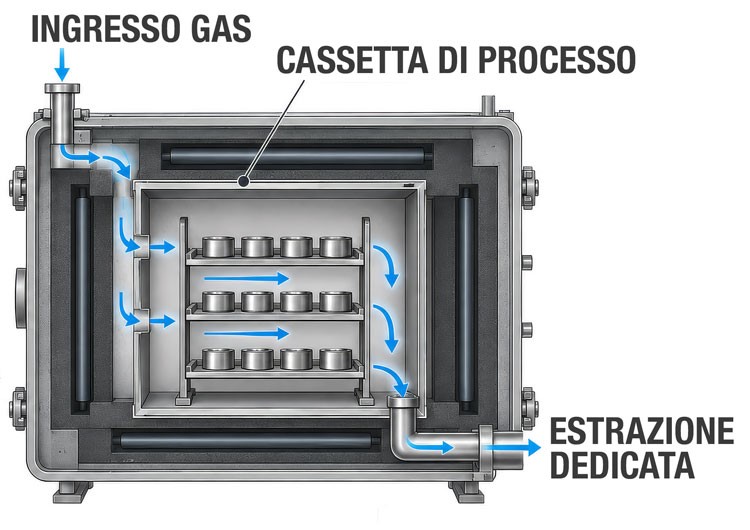
Questi effetti rientrano
nella valutazione termica e della capacità produttiva.
La scelta tra
cassetta di processo e camera termica aperta dovrebbe basarsi sul contributo
della cassetta al controllo dell’atmosfera e sulle prestazioni termiche
dell’intera configurazione con la carica prevista.
Disposizione della carica, vassoi e supporti dei pezzi
I sistemi di riscaldamento e distribuzione dei gas del forno operano attorno
a ciò che viene introdotto al suo interno durante la produzione.
Vassoi, strutture
portavassoi e supporti fanno quindi parte della configurazione di processo.
Consideriamo l’aggiunta di un ripiano a una disposizione già consolidata.
La capacità aumenta, ma cambiano anche la massa delle attrezzature, le distanze
e l’esposizione dei pezzi sottostanti.
Riempire ogni vassoio più densamente
modifica i passaggi disponibili per il gas.
Una disposizione della carica che
ha funzionato bene durante lo sviluppo deve essere verificata nuovamente quando
cambiano questi elementi.
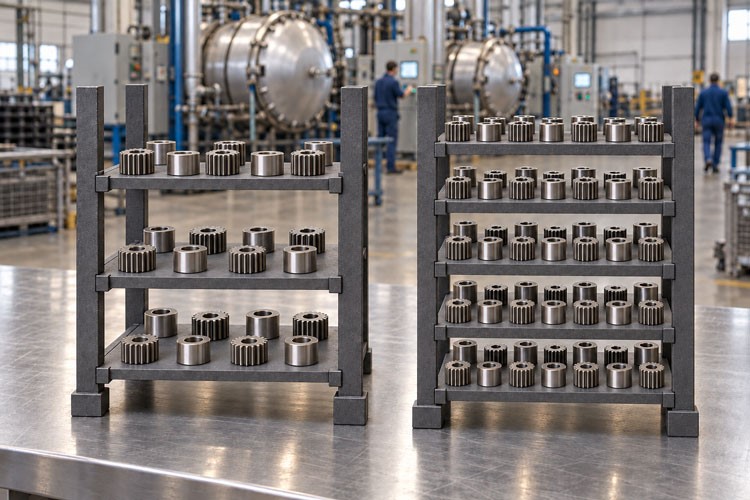
Il materiale e lo spessore dei vassoi influenzano la quantità di calore richiesta
e il modo in cui vengono sostenuti i pezzi.
Contano anche la planarità e le
condizioni dei vassoi: un vassoio deformato può alterare sia il posizionamento dei
componenti sia lo spazio libero tra i ripiani.
La compatibilità va valutata
alla temperatura e nell’atmosfera previste, soprattutto nei punti in cui i pezzi
entrano in contatto con la superficie di supporto.
La sinterizzazione introduce un’ulteriore esigenza, perché il componente
può ritirarsi e deformarsi durante l’evoluzione della sua struttura.
I supporti di sinterizzazione (setters), sagomati o selezionati
per sostenere i pezzi durante la sinterizzazione, aiutano a mantenere
la geometria prevista. Anche le loro superfici di contatto devono consentire il
ritiro atteso.
L’attrito o vincoli inadeguati possono ostacolare gli spostamenti
locali e contribuire alla deformazione.
La specifica di caricamento dovrebbe indicare il tipo di vassoio,
la distanza tra i ripiani, l’orientamento dei pezzi, la disposizione dei supporti
e la densità di caricamento ammessa. Gli operatori dispongono così di una configurazione
definita da riprodurre, mentre i tecnici hanno una documentazione chiara per indagare
sulle variazioni.
Anche l’uniformità delle fasi a monte resta parte di questa
indagine.
Densità diverse dei pezzi allo stato verde possono produrre comportamenti
di ritiro differenti anche quando le condizioni termiche sono controllate.
Confrontare
i pezzi in ingresso insieme alla disposizione della carica aiuta a stabilire se
un problema dimensionale ricorrente abbia origine nella formatura, nel contatto
con i supporti o nell’ambiente del forno.
Cassetta fissa o estraibile: movimentazione e raffreddamento
Quando il processo richiede una cassetta, anche la sua installazione deve adattarsi
al flusso produttivo.
- Una cassetta fisso rimane nel forno mentre vengono sostituiti
i vassoi o una struttura portavassoi interna.
- Una cassetta estraibile viene movimentata insieme alla carica.
Entrambe le configurazioni possono essere adatte, a seconda delle interfacce
e della sequenza di raffreddamento.
Un insieme estraibile consente di preparare la carica all’esterno
del forno e trasferirla come un’unica unità.
La sua praticità dipende dalla
ripetibilità del posizionamento e dall’affidabilità dell’accoppiamento con le connessioni
di gas o di estrazione richieste.
Ogni trasferimento dovrebbe riprodurre il
percorso di flusso e la geometria dei supporti previsti senza disturbare i componenti
fragili.
Un involucro fisso può semplificare le connessioni permanenti
o i meccanismi che aprono la cassetta durante il raffreddamento.
Il sistema di movimentazione
deve quindi consentire l’accesso ai vassoi o alle strutture portavassoi, proteggendo
al contempo la cassetta, gli elementi riscaldanti e l’isolamento dai danni dovuti al
contatto.
Un involucro esterno fisso con una struttura portavassoi interna estraibile
può offrire un’altra opzione, con proprie esigenze di spazio e movimentazione.
Il raffreddamento merita attenzione prima di definire la configurazione.
Una cassetta chiusa può limitare il percorso del gas di raffreddamento attorno ai pezzi.
Se il progetto prevede l’apertura della cassetta o passaggi separati per il raffreddamento,
queste soluzioni devono funzionare in modo ripetibile con la carica installata.
La velocità di raffreddamento dovrebbe seguire i requisiti del materiale e dimensionali;
dove rilevante, va verificata anche la sua variazione tra i diversi livelli della
carica.
La scelta del sistema di movimentazione può quindi essere valutata attraverso
il tempo di caricamento, l’accessibilità, l’affidabilità delle connessioni e le
prestazioni di raffreddamento. Sono caratteristiche pratiche che contribuiscono
a mantenere il processo qualificato nella produzione quotidiana.
Verificare la stabilità del processo nelle condizioni di produzione
La validazione dovrebbe collegare le misure del forno ai risultati ottenuti dai
pezzi in posizioni note della carica.
È utile considerare tre aspetti della
temperatura:
- la lettura del sensore di controllo,
- la distribuzione nello spazio di lavoro e
- la storia termica di componenti rappresentativi.
Una verifica dell’uniformità termica, o TUS (Temperature
Uniformity Survey), misura le variazioni di temperatura in posizioni definite
della zona utile effettiva. Fornisce evidenze sulle prestazioni termiche del forno
nelle condizioni della verifica.
Per stabilire come si riscaldano i pezzi di
produzione occorre prestare ulteriore attenzione alla loro massa, alle schermature,
alle attrezzature e alle posizioni di misura.
Durante lo sviluppo del processo o il collaudo dell’impianto, la prova dovrebbe
rappresentare la configurazione produttiva prevista.
Occorre includere posizioni
che potrebbero essere difficili da riscaldare o alimentare con gas, insieme a posizioni
accessibili vicino all’esterno della carica.
Dove adatte, le termocoppie
di carica tarate possono aiutare a individuare i ritardi di riscaldamento
e a definire il mantenimento di sinterizzazione. Il loro posizionamento e impiego
devono essere adeguati alla temperatura, al materiale e ai requisiti di processo
applicabili.
Le evidenze dovrebbero comprendere:
- Misure di temperatura durante le fasi rilevanti di riscaldamento, mantenimento
e raffreddamento.
- Pressione, impostazioni della composizione del gas e portate registrate,
con l’indicazione delle posizioni di misura.
- Una mappa della carica che colleghi vassoi, attrezzature e posizioni dei
componenti al ciclo registrato.
- Risultati sui pezzi suddivisi per posizione, comprese le dimensioni richieste,
la densità o porosità, le condizioni superficiali e le eventuali prove pertinenti
sul materiale.
Le sole registrazioni di pressione e portata non consentono di determinare
la composizione locale del gas. Quando i risultati sensibili all’atmosfera
continuano a presentare incoerenze, ulteriori indagini possono richiedere campionamenti
adeguati o analisi dei gas.
Anche la modellazione può aiutare a individuare
probabili restrizioni del flusso, ma le sue conclusioni dovrebbero essere verificate
attraverso misure e risultati sui pezzi.
La ripetizione dei cicli mostra poi se la configurazione rimane stabile tra un
lotto e l’altro.
Le modifiche all’altezza della pila di vassoi, al progetto
delle attrezzature o alla densità di caricamento dovrebbero essere valutate rispetto
alla configurazione qualificata. Se i pezzi provenienti da una particolare posizione
della carica presentano sistematicamente risultati diversi dal resto del lotto,
occorre indagare sull’esposizione al calore, sull’alimentazione del gas e sulle
condizioni di supporto in quella posizione.
In parallelo vanno valutate anche
le variazioni dei pezzi in ingresso.
Conclusioni
Una specifica del forno utile riunisce requisiti del materiale,
storia termica, condizioni dell’atmosfera e modalità di caricamento in un progetto
coerente. Definisce lo spazio di lavoro utilizzabile, la configurazione prevista
della carica e le evidenze necessarie per accettare i pezzi ottenuti.
Questo rende più significativo il confronto tra le proposte di forno.
Ogni progetto può essere valutato rispetto allo stesso obiettivo produttivo,
comprese la movimentazione, il raffreddamento e la manutenzione necessari a sostenerlo.
La specifica risultante offre inoltre una base più chiara per migliorare un
impianto esistente.
Gaeda può supportare questa valutazione
da una prospettiva tecnica indipendente, aiutando a collegare i requisiti del forno
al materiale, agli obiettivi produttivi e alle esigenze operative di lungo periodo.
Il prossimo articolo esaminerà una fase critica all’interno di questo ambiente:
la rimozione del legante e il controllo della contaminazione prima che vengano raggiunte
le condizioni finali di sinterizzazione.
Ti è piaciuto questo articolo?
Iscriviti al nostro
canale WhatsApp e ricevi approfondimenti tecnici su forni a vuoto, processi
industriali e tecnologie per la manifattura avanzata.
